automatisation de l’emballage alimentaire
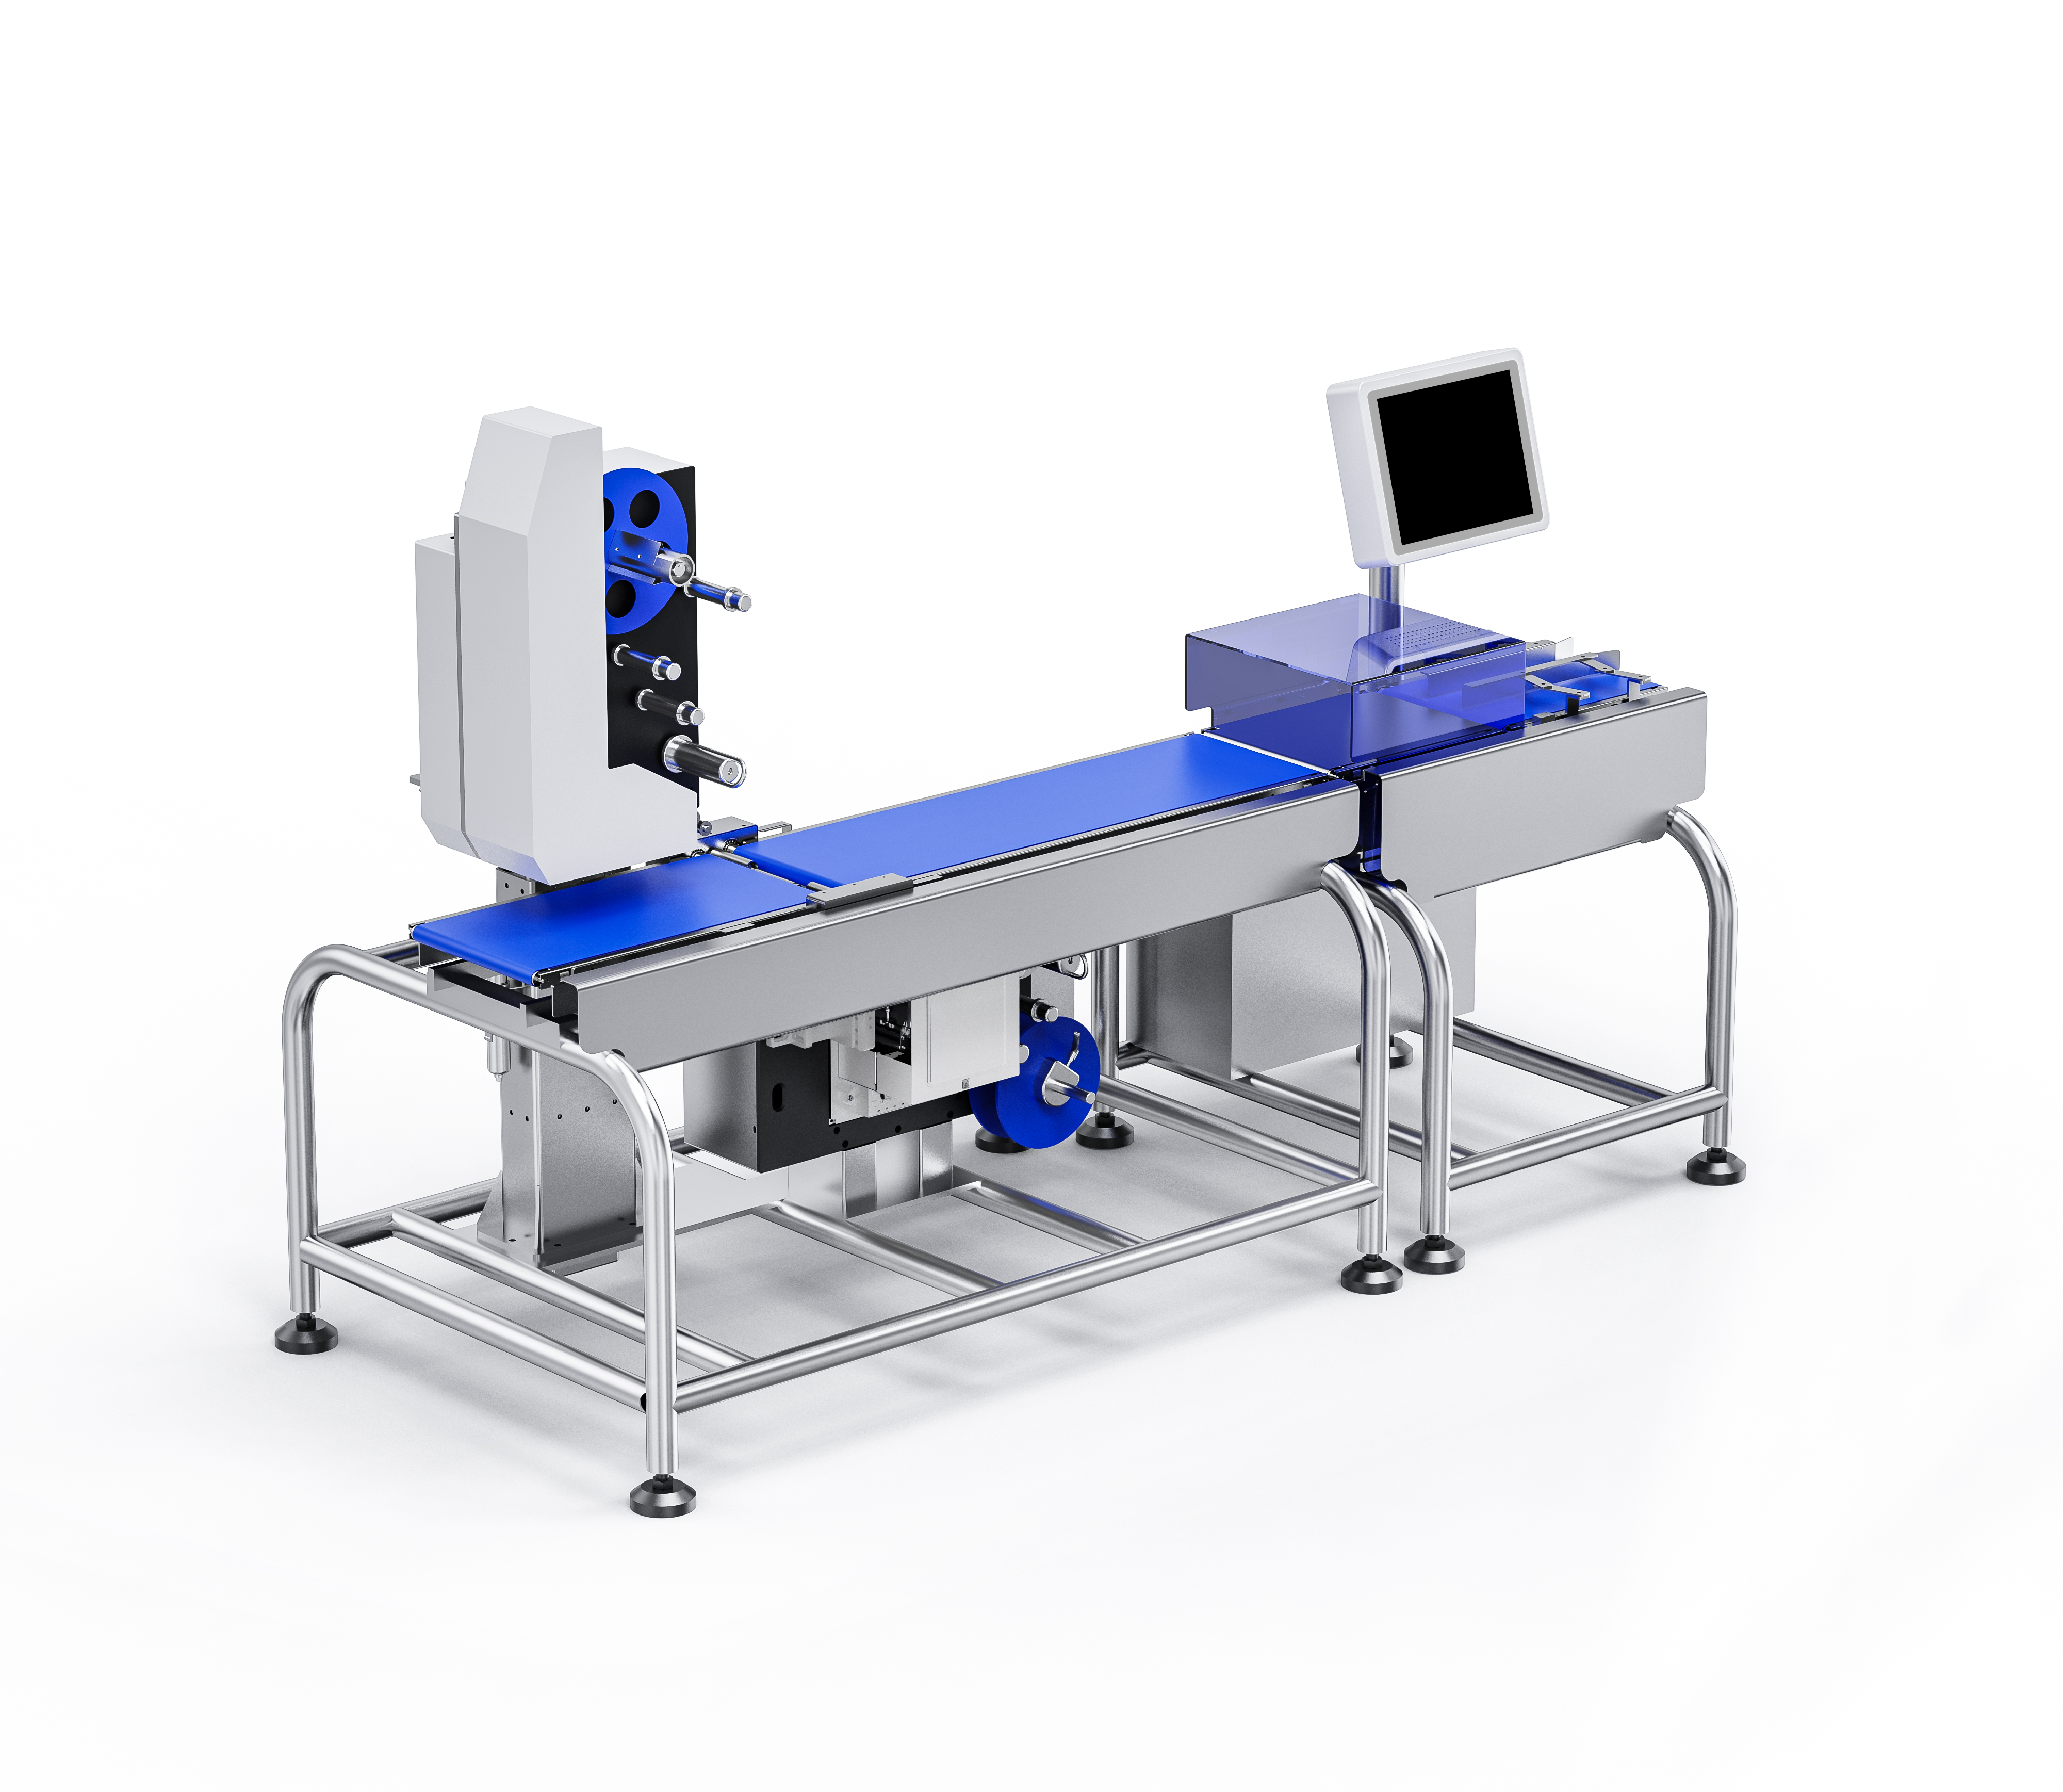
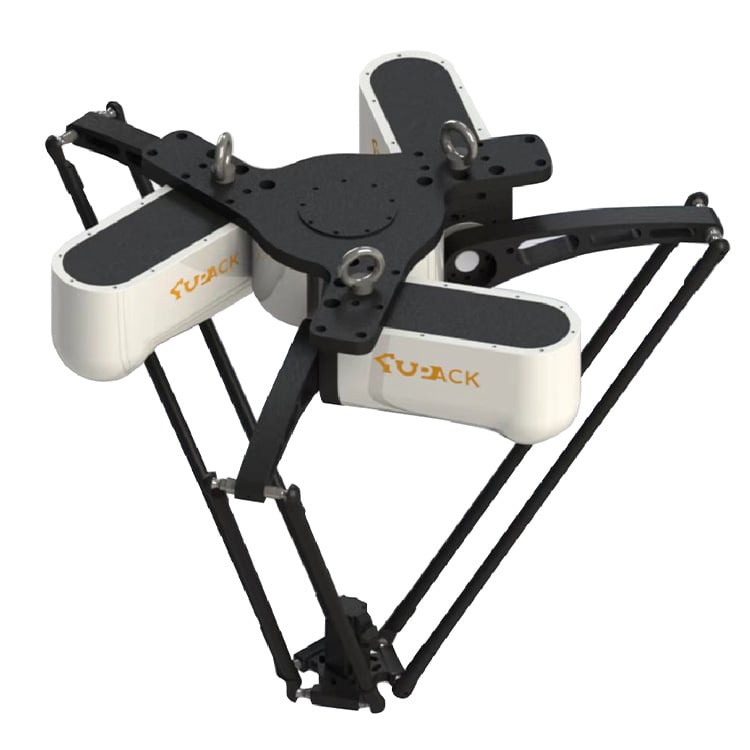
L’automatisation de l’emballage alimentaire représente une approche révolutionnaire de la fabrication moderne, rationalisant l’ensemble du processus d’emballage, de la préparation du produit à sa livraison finale. Cette technologie sophistiquée intègre des machines avancées et des systèmes intelligents pour manipuler, envelopper, sceller et étiqueter les produits alimentaires avec une précision et une rapidité exceptionnelles. L’automatisation de l’emballage alimentaire englobe plusieurs fonctions, notamment le tri des produits, le portionnement, l’enveloppement, l’emballage en cartons et l’inspection qualité, toutes exécutées avec une intervention humaine minimale. Les caractéristiques technologiques de cette automatisation comprennent des systèmes de vision par ordinateur pour le contrôle qualité, des bras robotisés pour une manipulation précise, des systèmes de convoyeurs assurant un déplacement continu des produits, ainsi que des équipements d’étiquetage automatisés garantissant l’exactitude et la conformité aux normes réglementaires. L’automatisation moderne de l’emballage alimentaire utilise des algorithmes d’intelligence artificielle et d’apprentissage automatique afin d’optimiser en temps réel les paramètres de production, s’adaptant sans heurt aux spécifications variées des produits. Ses applications couvrent des secteurs diversifiés tels que les produits de boulangerie, les confiseries, les produits laitiers, les fruits et légumes frais, les aliments surgelés et les plats préparés. Le système accepte divers matériaux d’emballage, comme les films plastiques, les boîtes en carton et les sachets souples. L’automatisation de l’emballage alimentaire améliore l’efficacité opérationnelle tout en préservant des normes rigoureuses de sécurité sanitaire des aliments durant tout le processus d’emballage. Les fabricants qui mettent en œuvre cette automatisation bénéficient d’une réduction des risques de contamination, d’une meilleure durée de conservation des produits grâce à des opérations de scellage optimisées, et d’une qualité d’emballage constante répondant aux réglementations internationales en matière de sécurité sanitaire des aliments et aux attentes des consommateurs.

 EN


